La trazabilidad de la calibración del equipo de prueba de contactores DC se revisa conectando cada resultado de prueba importante a un método de medición definido, equipo identificado, evidencia de calibración y una evaluación adecuada de incertidumbre. Una etiqueta de calibración por sí sola no establece que una medición de contactor sea válida. Comience con la cantidad que se mide y la decisión de aceptación que respalda, luego verifique la cadena de evidencia. Esta guía ayuda a los compradores a revisar la documentación de las pruebas; no proporciona configuraciones eléctricas universales y no afirma que ningún contactor Sayoon mostrado haya pasado una prueba en particular.
Comience con el resultado en lugar de la etiqueta del instrumento
Pregunte qué intenta establecer el informe de prueba. La resistencia de la bobina, la caída de voltaje en los contactos, las mediciones de tiempo y aislamiento son cantidades diferentes con métodos y limitaciones distintas. Una declaración genérica de que los instrumentos de la fábrica están calibrados no conecta esos instrumentos con el resultado particular en el que pretende confiar.
Identifique la cantidad medida, el valor reportado, la unidad, las condiciones de prueba y el método. Si el resultado es simplemente “aprobado”, pregunte qué límite de aceptación y qué proceso de decisión produjeron ese resultado. Una declaración de aprobado puede ser útil, pero solo cuando su base esté disponible y sea apropiada para el modelo suministrado y el propósito de la prueba.
La guía de trazabilidad metrológica del NIST explica que la trazabilidad es una propiedad de un resultado de medición. Requiere una cadena documentada de calibraciones que conecten ese resultado con una referencia, con contribuciones de incertidumbre. Esta distinción es el punto de partida para una revisión significativa: poseer un instrumento calibrado es parte de la evidencia, no la conclusión completa.
Coincida la identidad del instrumento con el registro de la prueba
Recoja el tipo de equipo, número de activo o número de serie y la configuración utilizada para la medición. El número en un certificado de calibración debe conectarse con el equipo registrado en el informe de prueba o en el registro de laboratorio de apoyo. Resuelva los identificadores faltantes o inconsistentes antes de aceptar una declaración genérica sobre la flota de instrumentos.
Una configuración de prueba puede contener varios elementos importantes. Para una medición de baja resistencia, los cables, accesorios y el método de medición elegido pueden afectar el resultado. Para una medición de tiempo, la definición del disparador y el sistema de grabación son importantes. La evidencia de configuración adecuada depende de la cantidad y el procedimiento; no asuma que la especificación en el panel frontal del instrumento describe el sistema completo.
El software o los accesorios automatizados también pueden ser relevantes. Pregunte cómo se controla la configuración de la medición y qué versión o registro de configuración se aplica. Un cambio no explicado en un cálculo o en el arreglo de adquisición de datos puede afectar la comparabilidad incluso cuando el medidor físico no ha cambiado.
Revise la evidencia usando una lista de verificación de medición
| Elemento de revisión | Evidencia a recopilar | Límite de decisión |
|---|---|---|
| Resultado | Cantidad, valor, unidad y método de prueba | Identifique la decisión de aceptación |
| Equipo | Identidad del instrumento y accesorio relevante | Conecte el informe con la configuración real |
| Calibración | Función, rango y cadena de referencia | Verifique la cobertura de la medición prevista |
| Incertidumbre | Proceso de evaluación y decisión | Evaluar la idoneidad para el requisito |
La tabla es una ayuda para la revisión de documentos. No prescribe voltajes de prueba, niveles de corriente, duraciones ni límites de aceptación. Estos deben provenir de los requisitos del producto aplicables y del método de prueba aprobado. La GMP 13 del NIST proporciona orientación de apoyo sobre la documentación de la trazabilidad metrológica, mientras que la política del NIST explica los límites de las afirmaciones de trazabilidad.
Verifique la cobertura de calibración para el uso real
Un instrumento puede tener evidencia de calibración para una función o rango sin establecer todas las demás funciones. Compare el alcance de calibración y los puntos reportados con la cantidad y el rango de operación utilizados en la prueba del contactor. Una calibración de voltaje no establece automáticamente una función de resistencia separada o una medición del tiempo de conmutación.
No requiera un punto de calibración en cada lectura posible sin considerar el método y la evidencia. Igualmente, no asuma que un solo punto conveniente valida todo el rango. Un revisor de medición competente debe determinar si la información de calibración y el comportamiento del instrumento respaldan el uso previsto.
Si los accesorios o transductores forman parte del sistema, identifique cómo se manejan sus contribuciones. Una medición de corriente basada en un sensor externo necesita una explicación de ese sensor y la relación de lectura. Registrar solo el instrumento de visualización puede dejar un vínculo importante sin documentar.
Comprenda por qué la incertidumbre importa para la aceptación
Un valor reportado no es infinitamente preciso. La incertidumbre de medición expresa la dispersión asociada con el resultado de la medición bajo la evaluación indicada. Es relevante cuando el resultado se usa para decidir si se ha cumplido una especificación. Un valor cercano a un límite merece una atención especial en el proceso de decisión declarado.
No invente una única tolerancia de incertidumbre para todas las pruebas del contactor. Diferentes cantidades, configuraciones y aplicaciones requieren evaluaciones distintas. Pregunte si el laboratorio ha evaluado las contribuciones importantes y si la incertidumbre resultante es adecuada para la decisión de aceptación. El revisor responsable debe interpretar la evidencia en función del requisito real.
Para una inspección de entrada hipotética, dos resultados pueden diferir sin demostrar un cambio en el producto si sus métodos y incertidumbre difieren. Compare las condiciones de prueba, el fixture y la base de reporte antes de tratar la diferencia como una falla. Por el contrario, una incertidumbre amplia no debe usarse para ocultar una conclusión claramente no respaldada.
Revisar fechas y control continuo de medición
Compare la fecha de la prueba con el registro de calibración y estado del equipo. La pregunta relevante es si el sistema de medición fue adecuado cuando se obtuvo el resultado. Un certificado emitido después de la prueba no demuestra automáticamente su condición anterior, y una etiqueta no vencida no revela cada posible daño o evento de deriva.
Los intervalos de calibración deben establecerse mediante el proceso responsable de gestión de mediciones. No copie un intervalo anual universal de otro instrumento o artículo. La estabilidad del equipo, el uso, el entorno, los resultados históricos y los requisitos aplicables pueden influir en la decisión. La orientación del NIST enfatiza la necesidad de mantener el estado del sistema de medición relevante para la afirmación de trazabilidad.
Pregunte cómo se manejan las verificaciones intermedias, reparaciones y hallazgos fuera de tolerancia. Si el equipo se considera posteriormente no apto, el laboratorio puede necesitar evaluar resultados anteriores afectados. La compra necesita la consecuencia para su envío aceptado, no solo una etiqueta de reemplazo en el medidor.
Distinguir acreditación, calibración y aprobación de producto
La acreditación del laboratorio se refiere a la competencia para actividades y alcance definidos. No aprueba automáticamente cada producto probado por el laboratorio. Lea el alcance y el informe reales en lugar de tratar un logo de acreditación como una garantía sin restricciones.
Un certificado de calibración también se aplica al ítem y condiciones indicados. El NIST limita expresamente lo que implican sus propios resultados y no respalda los productos de un fabricante mediante calibración. No describa un contactor como “certificado por el NIST” porque un medidor en su cadena de prueba fue calibrado usando una referencia relacionada con el NIST.
La aceptación del producto sigue siendo una decisión de ingeniería separada. El informe debe abordar la característica requerida bajo un método adecuado y condiciones apropiadas. Incluso una medición de resistencia bien respaldada no puede establecer todas las propiedades de conmutación, resistencia o ambientales de un contactor de corriente continua.
Resolver un informe débil con preguntas enfocadas
Solicite al proveedor que conecte el resultado con el método, la identidad del equipo, el registro de calibración y el límite de aceptación. Identifique la relación faltante en lugar de solicitar un “paquete completo de calibración” no definido. Esto ayuda al proveedor a dirigir la pregunta al laboratorio responsable o a la persona de calidad.
Si los límites de confidencialidad limitan la divulgación, acuerde una revisión de evidencia adecuada o un resumen controlado a través de su proceso de calidad. No acepte una declaración que no tenga una base significativa solo porque los registros detallados son confidenciales. El comprador aún necesita suficiente evidencia para respaldar la decisión que está tomando.
Donde no se pueda establecer evidencia, mantenga visible la limitación del resultado. Puede ser apropiado realizar pruebas adicionales, pero deben seguir un método acordado y un plan de aceptación. No improvisar pruebas energizadas en un sistema de corriente continua de alta energía para compensar la documentación incompleta.
Incluya expectativas de medición en la solicitud de cotización (RFQ)
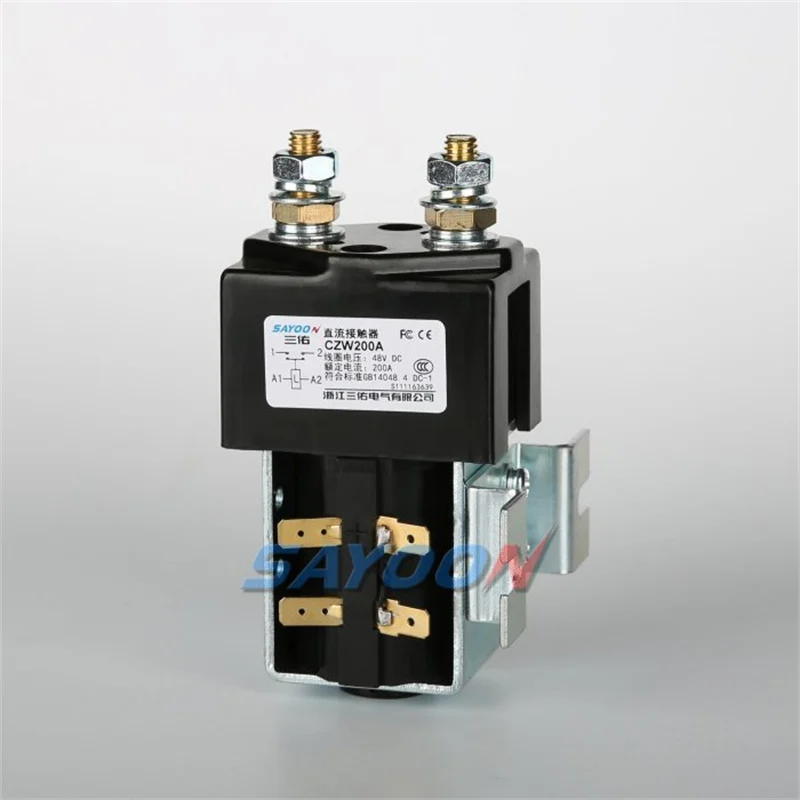
Para consultas de Sayoon, especifique el modelo, las características a verificar, los requisitos aplicables, las condiciones de prueba donde se hayan establecido y la evidencia esperada en el informe. Pregunte qué documentación de prueba está disponible e identifique al contacto responsable para preguntas de medición. La imagen del producto es una referencia de construcción externa y no proporciona ningún resultado de medición.
Acepte la evidencia de aceptación antes de realizar el pedido cuando la característica sea crítica para el proyecto. Una solicitud clara reduce la posibilidad de que un envío llegue con un certificado de inspección general cuando el cliente necesita resultados rastreables para una cantidad en particular. Mantenga el nivel requerido proporcional al riesgo real y al requisito contractual.
Cierre la revisión con el identificador del informe, los registros del equipo revisados, la conclusión del alcance y cualquier limitación restante. Indique quién aceptó la evidencia de medición y qué evento requiere una reevaluación. Esto facilita la revisión de pedidos repetidos sin convertir una prueba única en una aprobación ilimitada de la producción posterior.
Video educativo
La Autoridad Nacional de Normas explica los certificados de calibración. Esto respalda la revisión de la evidencia de medición y no establece un resultado de prueba para el producto fotografiado.
Preguntas frecuentes
¿Establece una etiqueta de calibración la trazabilidad de la medición?
No. Identifica parte de la evidencia del estado del equipo. El resultado específico aún necesita un método adecuado, cadena de calibración y base de incertidumbre.
¿Puede una calibración de voltaje demostrar un resultado de resistencia de contacto?
No automáticamente. Revise el método de medición real, funciones del instrumento, rango y evidencia de apoyo para la cantidad que se informa.
¿Aprueba la acreditación del laboratorio al contratista?
No. La acreditación se refiere a las actividades de laboratorio definidas y la competencia. La aprobación del producto y la aceptación de la aplicación requieren su propia evidencia y decisiones.
¿Debe calibrarse cada instrumento una vez al año?
No existe un intervalo universal proporcionado por esta guía. El proceso de medición responsable debe establecer y justificar intervalos para el equipo y el uso previsto.
Documentación del producto y guías complementarias
Discuss the Referencia de construcción del contactor CZW200A with Sayoon and request current documentation for the exact ordered configuration. Use the Guía de selección de contactores de CC for the separate technical selection process. Complementary documents include Cómo revisar un informe de prueba de un conmutador de CC, Inductancia de la bobina del contactor de corriente continua: condiciones de medición e interpretación.
Referencias principales y alcance
The official sources support the document and management concepts discussed above. Their jurisdiction and publication context remain distinct. They do not certify or endorse the pictured product.





