Les exigences PPAP relatives aux contacteurs DC doivent être convenues avec le client automobile avant la soumission des échantillons ou des documents de production. Il convient de définir la configuration exacte du contacteur, le dossier de conception approuvé, le processus de production, le dossier de preuves et l’autorité d’approbation. Le PPAP relie la capacité de production aux exigences du client ; il ne constitue pas en lui-même une évaluation de la résistance à l’interruption de courant continu ou n’approuve aucun contacteur pour chaque application automobile. Il convient de déterminer le niveau de soumission, les exigences spécifiques du client et les règles de notification des modifications. Il convient de séparer les éléments relatifs à la qualification technique, aux preuves réglementaires ou de certification, ainsi que l’approbation des pièces de production afin que le dossier complet ne soit pas confondu avec une autorisation d’utilisation non limitée.
Commencez par la voie d’approbation du client
Le client automobile détermine le processus d’approbation applicable et ses conditions spécifiques au projet. Obtenez les exigences actuelles auprès du contact client autorisé au lieu de copier une liste de contrôle en ligne. Vérifiez si le client utilise l’AIAG PPAP, un autre cadre d’approbation des pièces de production, ou un processus personnalisé. Notez l’édition du document, le niveau de soumission requis, l’emplacement et le périmètre de la pièce, le délai de soumission et la personne habilitée à accepter le package. Une homologation précédente du fournisseur pour un autre client constitue une expérience utile, mais elle n’approuve pas votre code d’ordre.
Utilisez le Informations manuelles du PPAP de l'AIAG Comme référence principale. L’aperçu public décrit l’objectif ; obtenir les documents manuels et clients applicables pour les exigences détaillées. Cette guide organise les questions pratiques relatives à l’achat d’un contacteur et ne reproduit pas le manuel, ne prescrit pas de quantités d’échantillons universelles ni remplace la décision d’approbation du client. Résolvez les incertitudes quant à l’applicabilité avant que les équipes n’acceptent une demande d’achat.
Faire fréser la configuration du contacteur et les entrées d'application
Définissez le numéro de pièce complet, l’option de bobine, l’arrangement des contacts, l’orientation des bornes, les détails de montage et toute suppression ou contrôle électronique inclus. Reliez ces détails à un dessin et à une révision contrôlés. Un nom de famille ou une valeur nominale de courant ne suffisent pas lorsque les variantes diffèrent en ce qui concerne le comportement de la bobine, les contacts auxiliaires ou la construction du circuit principal. Indiquez qui contrôle la conception et qui doit être consulté en cas de modifications par le client. Maintenez la cohérence de la description d’ordre dans les commandes d’achat, les dessins, les échantillons et les rapports d’essai.
Définissez séparément la charge de service en continu prévue, la source d’alimentation, l’environnement d’installation et les conditions de l’équipement concerné. Ces informations permettent à l’ingénierie de déterminer les éléments nécessaires à la qualification de l’application. N’assumez pas que le dossier d’approbation de production contienne toutes les mesures d’essai d’interruption haute énergie nécessaires. Si un critère de performance, une déclaration de matériau ou un rapport de qualification est absent, inscrivez cette absence expressément plutôt que de la masquer dans une déclaration générique de fin du PPAP.
Connecter le flux de processus, l’examen des risques et le plan de contrôle
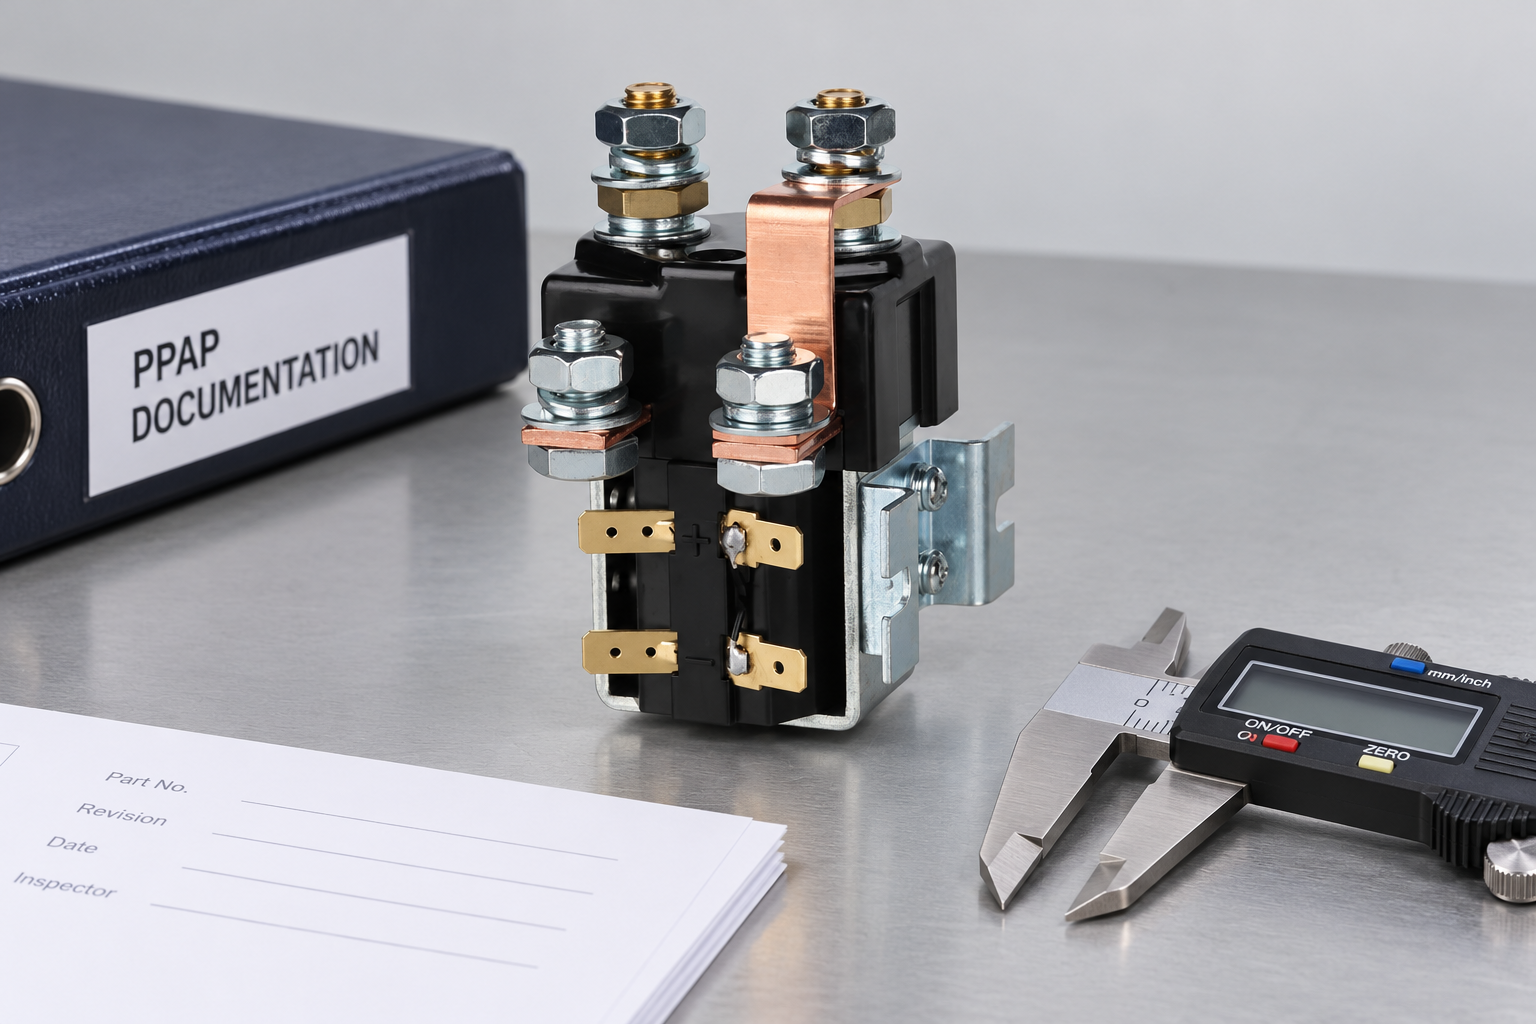
Suivez la voie de production proposée, de la réception jusqu’au montage, à l’inspection, aux essais et au transport. Identifiez les étapes susceptibles d’influer sur les caractéristiques du contacteur telles que celles indiquées dans le dessin. Par exemple, il peut s’agir d’une identification des variantes, d’une assemblage des bornes, de la sélection de la bobine et de la configuration finale du contact. Le processus réel du fournisseur détermine ce qui doit figurer dans l’examen ; seules des photos ne peuvent pas établir ses contrôles. Demandez comment les opérations externalisées et les composants achetés restent liés à la voie approuvée.
L’examen des risques liés au processus doit informer le plan de contrôle et les décisions de réaction. Un contrôle qui n’existe que sous forme de présentation ne constitue pas la preuve que la production le met en œuvre. Comparez les documents avec les instructions et les registres de l’opération concernée. Si une caractéristique nécessite un contrôle particulier, convenez de sa désignation et de sa méthode avec le client. Ne créez pas de symbole de caractéristique spécifique ou un classement général de la gravité simplement parce que le composant est utilisé dans un système de batterie.
Utilisez une matrice de présentation des preuves pour éviter les incohérences
La matrice qualitative suivante est une aide à la planification. Elle n’est pas la liste officielle des éléments du PPAP et ne précise pas quels documents doivent être soumis ou conservés. Confirme l’applicabilité et les exigences de soumission auprès du client. Donnez à chaque élément de preuve un champ propriétaire, une révision et une question non résolue afin que les réviseurs puissent distinguer un résultat accepté d’une demande incomplète.
| Vérifier | Evidences requises | Décision ou acte |
|---|---|---|
| Identité de design | Dessin approuvé, numéro de pièce et version | Les échantillons et tous les rapports confirment la même configuration. |
| Trajectoire de production | Flux de travail et champ d’activité de fabrication approuvé | Veillez à ce que les étapes externalisées ainsi que l’inspection finale soient incluses. |
| Risque et contrôle | Plan de réexamen et de contrôle des risques opérationnels applicables | Connecter les risques identifiés aux contrôles et aux décisions de réaction. |
| Mesures | Résultats dimensionnels et preuves concernant le système de mesure | Évaluer l’adéquation de l’instrument, la fiabilité des méthodes et l’identité des résultats. |
| Performance | Evidences de tests relatifs aux matériaux et aux performances fonctionnelles | Diviser les contrôles de routine de production de ceux liés à la qualification des applications. |
| Représentation de la production | Échantillons de production et historiques de tirage convenus avec le client | Indiquer où, comment et avec quel procédé homologué des échantillons ont été préparés. |
| État de libération | Décision du client et enregistrement requis | Réaliser un enregistrement de statut complet, provisoire ou rejeté en utilisant la terminologie réelle du client. |
Faire que les preuves dimensionnelles soient traçables jusqu’au dessin
Numérisez de manière contrôlée les caractéristiques du dessin et reliez chaque résultat à l’unité, à la méthode et à la révision du dessin vérifiés. Établissez des enregistrements des unités et de la tolérance applicable au lieu de fournir un document de mesure non étiqueté. Incluez les interfaces de montage et de connexion des bornes lorsque le dessin du client les requiert. Dans les cas où une caractéristique ne peut pas être mesurée par la méthode proposée, résolvez le problème avant de déclarer un résultat. Un produit visuellement similaire ne constitue pas une alternative à des preuves dimensionnelles.
Les directives de traçabilité métrologique de NIST distingue un résultat de mesure validé d’une affirmation générale concernant le matériel. Il convient de prendre en considération la méthode, la relation de calibration et l’incertitude qui sont pertinentes pour la décision d’acceptation. Un autocollant de calibration ne prouve pas en soi que le matériel ou l’instrument peut atteindre la tolérance requise. Il convient de respecter les procédures applicables du client en matière d’acceptation du système de mesure et d’éviter de prétendre que le NIST approuve le contacteur ou le fournisseur.
Conserver les preuves de performance dans le cadre prévu à cet effet
Énumérez les exigences fonctionnelles que le client attend que la documentation couvre. Pour un contacteur chargé de manutention, de débranchement, d’opération de bobine, d’isolation, de comportement mécanique et de conditions environnementales, différentes méthodes et rapports peuvent s’avérer nécessaires. Leur applicabilité dépend du projet et de la conception approuvée. Demandez quelles sont les études de qualification et quels sont les contrôles effectués régulièrement lors de la production. Un résultat de continuité à faible consommation énergétique ne peut pas démontrer une capacité de rupture à haute tension continue.
Revoir la variante testée, sa configuration, ses conditions, les critères d’acceptation et faire rapport sur les modifications apportées. Expliquer toute extrapolation ou argument de similitude entre familles et obtenir l’acceptation technique si nécessaire. Ne pas renommer un certificat ou un résumé de test non lié à une application complète comme une approbation complète de cette dernière. Si un fournisseur ne peut fournir que des éléments de preuve partiels, il doit indiquer cette limitation et définir les travaux supplémentaires avant de prendre une décision de mise en service. Cela protège à la fois l’achat et l’ingénierie contre des interprétations contradictoires de la même documentation.
Montrer que les échantillons soumis représentent la production
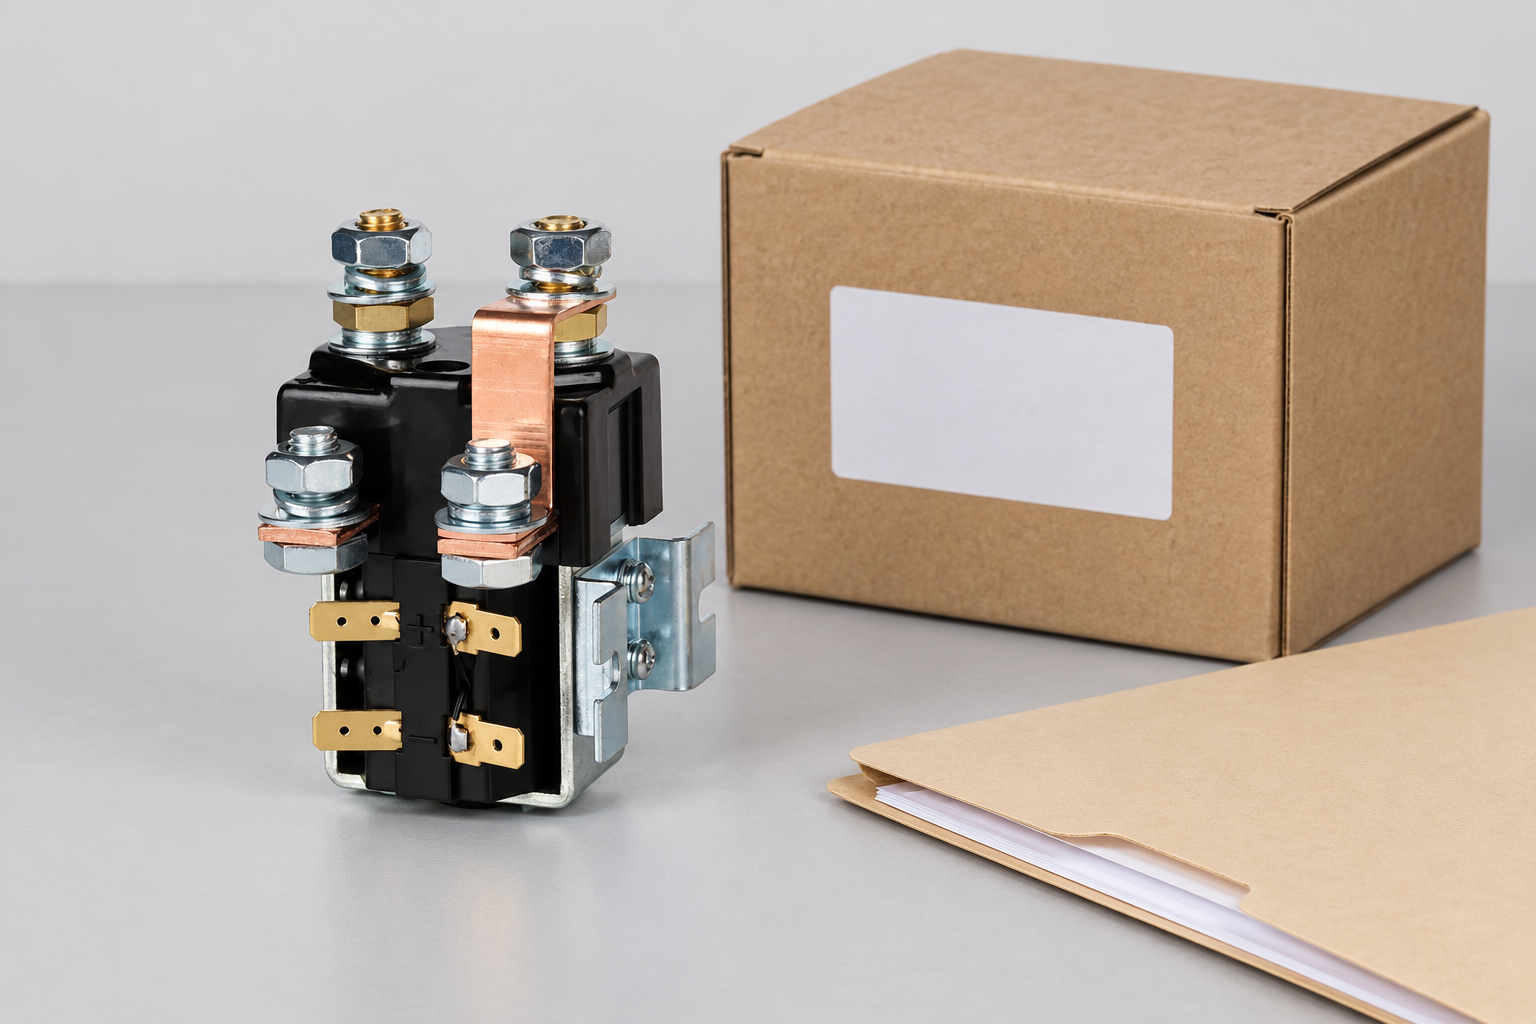
Décrivez comment les échantillons doivent représenter le processus de production prévu, notamment le site de fabrication, les outils, l’équipement, les matériaux et les conditions de processus correspondantes. Identifiez toute méthode de prototypage ou toute substitution temporaire. Les échantillons réalisés selon une autre méthode peuvent contribuer à l’apprentissage en matière de conception, tout en ne représentant pas le processus proposé pour la fourniture normale. Protégez leur identité afin que la photographie d’un échantillon attrayant ne soit pas considérée comme une preuve de la préparation à la production.
Suivez les exigences du client en matière de quantités, de conditions de traitement, de capacité d’analyse et de délai de soumission. Cette directive ne prescrit pas une durée de traitement universelle, un nombre d’échantillons ou une limite de capacité. Si la production ne peut pas encore répondre aux conditions convenues, indiquez la différence et demandez une disposition autorisée. Conservez les échantillons retenus, les dossiers correspondants et les unités soumises, reliés par des identifiants. Guide de traçabilité des lots de production explique comment conserver ces liens après le partage ou l'expédition des stocks.
Distinction entre l’autorisation de transport et l’autorisation de livraison
Notez la décision réelle du client et son contexte, y compris le numéro de pièce, la version, l’emplacement et toute restriction éventuelle. Un package téléchargé sur un portail n’est pas forcément approuvé. Une approbation provisoire, si le client en donne son accord, peut être assortie de conditions quantitatives, de délais ou d’actions correctives. L’achat et la production nécessitent un même statut visible afin que tout document non résolu ne disparaisse pas lorsque l’ordre devient urgent.
Attribuer des propriétaires aux issues ouvertes et spécifier les preuves qui les fermeront. Préserver l’original de la soumission, les révisions ultérieures et les réponses du client plutôt que de remplacer l’historique par un seul statut vert. Si une déviation technique ou une autorisation de livraison temporaire existe, associez-la au dossier d’approbation et examinez séparément les limites de cette autorisation. Ne présentez pas une déclaration générique du fournisseur comme autorisation pour la production en série.
Les modifications de contrôle après l’approbation initiale
Décidez quels changements de produit, de processus, de site, d’outillage ou de source nécessitent une notification et lesquels nécessitent une nouvelle soumission ou une disposition du client. Suivez les règles réelles du client plutôt que de supposer que chaque changement soit identique. Un fournisseur peut sembler inchangé alors que ses variantes de bobine, de matériau de contact, d’arrangement des bornes ou de route de production approuvée changent. Demandez comment le fournisseur identifie la limite effective des lots et empêche que des configurations non approuvées mixtes ne soient incluses dans un envoi.
Mettez en place un système de suivi des modifications afin de relier l’ancienne construction approuvée au changement proposé et aux preuves à l’appui. Évaluez les effets sur les contrôles de production et la qualification de l’application. Une nouvelle décision d’approbation de la production ne résout pas automatiquement toutes les questions d’ingénierie. Liste de contrôle d’audit du fabricant aide à tester si le processus de contrôle des documents atteint le niveau de production, tout en guide de validation des échantillons Il traite de la version technique distincte.
Demandez à Sayoon une réponse détaillée sur les preuves.
L'illustration Contacteur CC unipolaire bidirectionnel (SPDT) CZWH100A-T Il s’agit d’une référence constructrice, et non d’une certification automobile, d’une capacité PPAP ou d’une homologation du client. Avant de choisir ce système pour un projet de véhicule, veuillez fournir les informations requises concernant la configuration, les exigences de service et les attentes du client. S’il vous plaît indiquer quels documents et enregistrements de production peuvent être fournis pour cette commande spécifique et identifiez les éléments non disponibles.
Utilisez le Centre de sélection des contacteurs DC Organiser les demandes d’approbation des clients. Transmettre les exigences d’approbation du client avec les propriétaires des documents, le calendrier et les questions techniques non résolues. Différer clairement entre la capacité d’un fournisseur à répondre à une demande et un ensemble de production officiellement accepté. L’objectif utile est une décision de release vérifiable, accompagnée d’éléments de preuve cohérents, plutôt qu’un dossier dont les noms de fichiers ressemblent simplement à une liste de contrôle.
Vidéo pédagogique : Comprendre l’organisation des contacts
L’explication ci-dessous par l’Electricien U présente comment un bobinage fonctionne avec les contacts du contacteur. Utilisez-la pour comprendre la distinction entre les circuits de commande et les circuits principaux avant de lire le dessin d’inspection. Elle fournit une information générale, plutôt qu’une procédure d’essai ou une homologation du modèle illustré Sayoon.
Regardez l'explication pédagogique de l'Electricien U.
Foire aux questions
L’approbation du PPAP établit-elle une capacité de rupture de la borne de charge?
Non. L’approbation de la partie de production et la qualification de la demande ont des domaines d’application différents. Vérifiez l’exacte durée de l’interruption grâce aux preuves techniques applicables.
Le niveau de soumission du PPAP est-il obligatoire pour chaque contacteur ?
Non. Confirmez le niveau requis, l’applicabilité et les conditions spécifiques au client auprès du contact client autorisé.
Les échantillons de prototypes peuvent-ils représenter automatiquement la production normale ?
Non. Identifiez le processus d’échantillonnage et toutes les différences par rapport à la voie de production prévue, puis obtenez la disposition requise de la part du client.
La photographie d'un produit prouve-t-elle l'homologation automobile ?
Non. Une photographie permet de repérer les travaux de construction visibles. L’adéquation automobile et l’approbation de la production nécessitent des documents correspondants et des décisions autorisées.