La tracciabilità della calibrazione delle apparecchiature di prova del contattore DC viene revisionata collegando ogni risultato di prova importante a un metodo di misurazione definito, apparecchiature identificate, prove di calibrazione e una valutazione dell'incertezza adeguata. Un'etichetta di calibrazione da sola non garantisce che una misurazione del contattore sia valida. Inizia con la quantità misurata e la decisione di accettazione che supporta, quindi verifica la catena di prove. Questa guida aiuta gli acquirenti a revisionare la documentazione di prova; non fornisce impostazioni elettriche universali e non afferma che nessun contattore Sayoon mostrato abbia superato una prova particolare.
Inizia con il risultato piuttosto che con l'etichetta dello strumento
Chiedi cosa il rapporto di prova cerca di stabilire. La resistenza della bobina, la caduta di tensione ai contatti, le misurazioni di temporizzazione e isolamento sono quantità diverse con metodi e limiti differenti. Una dichiarazione generica che gli strumenti della fabbrica sono calibrati non collega quegli strumenti al risultato particolare su cui si intende fare affidamento.
Identifica la quantità misurata, il valore riportato, l'unità, le condizioni di prova e il metodo. Se il risultato è semplicemente “superato”, chiedi quale limite di accettazione e quale processo decisionale hanno prodotto quell'esito. Una dichiarazione di superamento può essere utile, ma solo quando la sua base è disponibile e appropriata al modello fornito e allo scopo della prova.
La guida sulla tracciabilità metrologica del NIST spiega che la tracciabilità è una proprietà di un risultato di misurazione. Richiede una catena documentata di calibrature che collega quel risultato a un riferimento, con contributi di incertezza. Questa distinzione è il punto di partenza per una revisione significativa: possedere uno strumento calibrato è parte delle prove, non l'intera conclusione.
Abbina l'identità dello strumento al record di prova
Raccogli il tipo di apparecchiatura, il numero di asset o il numero di serie e la configurazione usata per la misurazione. Il numero su un certificato di calibrazione dovrebbe collegarsi all'apparecchiatura registrata nel rapporto di prova o nel record di laboratorio di supporto. Risolvi eventuali identificatori mancanti o incoerenti prima di accettare una dichiarazione generica sulla flotta di strumenti.
Una configurazione di prova può contenere diversi elementi importanti. Per una misurazione a bassa resistenza, i cavi, i supporti e il metodo di misurazione scelto possono influenzare il risultato. Per una misurazione temporale, la definizione del trigger e il sistema di registrazione sono importanti. La prova di configurazione appropriata dipende dalla quantità e dalla procedura; non presumere che la specifica sul pannello frontale dello strumento descriva l'intero sistema.
Software o supporti automatizzati possono essere rilevanti. Chiedi come viene controllata la configurazione di misurazione e quale versione o record di configurazione si applica. Un cambiamento inspiegato in un calcolo o nell'organizzazione dell'acquisizione dati può influenzare la comparabilità anche quando il misuratore fisico non è cambiato.
Revisiona le prove usando una checklist di misurazione
| Elemento di revisione | Prove da raccogliere | Limite della decisione |
|---|---|---|
| Risultato | Quantità, valore, unità e metodo di prova | Identifica la decisione di accettazione |
| Apparecchiatura | Identità dello strumento e del supporto rilevante | Collega il rapporto alla configurazione effettiva |
| Calibrazione | Funzione, intervallo e catena di riferimento | Verifica la copertura della misurazione prevista |
| Incertezza | Processo di valutazione e decisione | Valutare l'idoneità per il requisito |
La tabella è un aiuto alla revisione dei documenti. Non prescrive tensioni di prova, livelli di corrente, durate o limiti di accettazione. Questi devono derivare dai requisiti di prodotto applicabili e dal metodo di prova approvato. La GMP 13 del NIST fornisce linee guida di supporto sulla documentazione della tracciabilità metrologica, mentre la politica del NIST spiega i limiti delle affermazioni di tracciabilità.
Verificare la copertura della calibrazione per l'uso effettivo
Uno strumento può avere prove di calibrazione per una funzione o gamma senza stabilire tutte le altre funzioni. Confrontare l'ambito di calibrazione e i punti riportati con la quantità e la gamma operativa utilizzata nel test del contattore. Una calibrazione di tensione non stabilisce automaticamente una funzione di resistenza separata o una misurazione del tempo di commutazione.
Non richiedere un punto di calibrazione a ogni possibile lettura senza considerare il metodo e le prove. Allo stesso modo, non presumere che un singolo punto conveniente validi l'intera gamma. Un revisore di misurazioni competente dovrebbe determinare se le informazioni di calibrazione e il comportamento dello strumento supportano l'uso previsto.
Se gli accessori o i trasduttori fanno parte del sistema, identificare come vengono gestiti i loro contributi. Una misurazione di corrente basata su un sensore esterno necessita di un'analisi di quel sensore e della relazione di lettura. Registrare solo lo strumento di visualizzazione può lasciare un collegamento importante non documentato.
Capire perché l'incertezza è importante per l'accettazione
Un valore riportato non è infinitamente preciso. L'incertezza di misurazione esprime la dispersione associata al risultato della misurazione sotto la valutazione dichiarata. È rilevante quando il risultato viene utilizzato per decidere se un requisito è stato soddisfatto. Un valore vicino a un limite merita particolare attenzione al processo decisionale dichiarato.
Non inventare una singola tolleranza di incertezza per tutti i test del contattore. Quantità, configurazioni e applicazioni diverse richiedono valutazioni differenti. Chiedere se il laboratorio ha valutato i contributi importanti e se l'incertezza risultante è adatta per la decisione di accettazione. Il revisore responsabile dovrebbe interpretare le prove rispetto al requisito effettivo.
Per un'ispezione in ingresso ipotetica, due risultati possono differire senza dimostrare una modifica del prodotto se i loro metodi e l'incertezza differiscono. Confrontare le condizioni di prova, il supporto e la base di reporting prima di considerare la differenza come un fallimento. Al contrario, un'ampia incertezza non dovrebbe essere usata per nascondere una conclusione chiaramente non supportata.
Date di revisione e controllo continuo delle misurazioni
Confrontare la data del test con il record di calibrazione e stato dell'attrezzatura. La domanda rilevante è se il sistema di misurazione fosse idoneo quando è stato ottenuto il risultato. Un certificato rilasciato dopo il test non dimostra automaticamente il suo stato precedente, e un'etichetta non scaduta non rivela ogni possibile danno o evento di deriva.
Gli intervalli di calibrazione dovrebbero essere stabiliti attraverso il processo di gestione delle misurazioni responsabile. Non copiare un intervallo annuale universale da un altro strumento o articolo. La stabilità dell'attrezzatura, l'uso, l'ambiente, i risultati storici e i requisiti applicabili possono influenzare la decisione. La guida del NIST sottolinea la necessità di mantenere lo stato del sistema di misurazione rilevante per la richiesta di tracciabilità.
Chiedere come vengono gestiti controlli intermedi, riparazioni e risultati fuori tolleranza. Se l'attrezzatura viene successivamente trovata non idonea, il laboratorio potrebbe dover valutare i risultati precedenti interessati. L'acquisto necessita della conseguenza per la spedizione accettata, non semplicemente di un'etichetta di sostituzione sul misuratore.
Distinguere tra accreditamento, calibrazione e approvazione del prodotto
L'accreditamento di laboratorio riguarda la competenza per attività e ambiti definiti. Non approva automaticamente ogni prodotto testato dal laboratorio. Leggere l'ambito e il rapporto effettivi piuttosto che trattare un logo di accreditamento come una garanzia illimitata.
Un certificato di calibrazione si applica anche all'oggetto e alle condizioni dichiarate. Il NIST limita espressamente ciò che i propri risultati implicano e non endorse i prodotti di un produttore tramite calibrazione. Non descrivere un contattore come “certificato NIST” perché un misuratore in qualche punto della sua catena di test è stato calibrato usando un riferimento correlato al NIST.
L'accettazione del prodotto rimane una decisione ingegneristica separata. Il rapporto deve affrontare la caratteristica richiesta sotto un metodo adeguato e condizioni appropriate. Anche una misurazione di resistenza ben supportata non può stabilire tutte le proprietà di commutazione, resistenza o ambientali di un contattore DC.
Risolvere un rapporto debole con domande mirate
Chiedere al fornitore di collegare il risultato al metodo, all'identità dell'attrezzatura, al record di calibrazione e al limite di accettazione. Identificare la relazione mancante invece di richiedere un “pacchetto di calibrazione completo” non definito. Questo aiuta il fornitore a indirizzare la domanda al laboratorio responsabile o alla persona qualificata.
Se i limiti di riservatezza limitano la divulgazione, concordare una revisione delle prove o un riepilogo controllato attraverso il vostro processo di qualità. Non accettare una dichiarazione che non fornisce una base significativa solo perché i record dettagliati sono riservati. L'acquirente ha comunque bisogno di prove sufficienti a supporto della decisione che sta prendendo.
Dove le prove non possono essere stabilite, mantenere visibile la limitazione del risultato. Potrebbe essere appropriato un ulteriore test, ma dovrebbe seguire un metodo concordato e un piano di accettazione. Non improvvisare test energizzati su un sistema DC ad alta energia per compensare documenti incompleti.
Includere le aspettative di misurazione nel RFQ
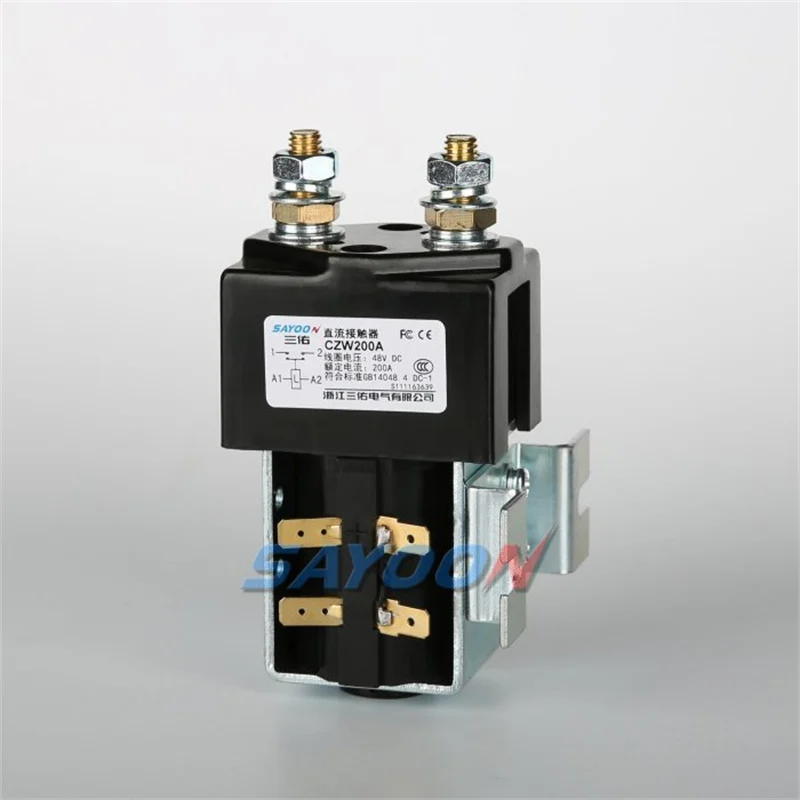
Per le richieste Sayoon, specificare il modello, le caratteristiche da verificare, i requisiti applicabili, le condizioni di prova dove stabilite e le prove attese nel rapporto. Chiedere quale documentazione di prova è disponibile e identificare il contatto responsabile per le domande di misurazione. L'immagine del prodotto è un riferimento di costruzione esterno e non fornisce alcun risultato di misurazione.
Concordare le prove di accettazione prima dell'ordine quando la caratteristica è critica per il progetto. Una richiesta chiara riduce la possibilità che una spedizione arrivi con un certificato di ispezione generale quando il cliente necessita di risultati tracciabili per una quantità particolare. Mantenere il livello richiesto proporzionato al rischio reale e ai requisiti contrattuali.
Chiudere la revisione con l'identificativo del rapporto, i record dell'attrezzatura revisionati, la conclusione dell'ambito e eventuali limitazioni residue. Indicare chi ha accettato le prove di misurazione e quale evento richiede una rivalutazione. Questo rende più facile rivedere gli ordini ripetuti senza trasformare un test occasionale in un'approvazione illimitata della produzione successiva.
Video educativo
L'Autorità Nazionale di Standardizzazione spiega i certificati di calibrazione. Questo supporta la revisione delle prove di misurazione e non stabilisce un risultato di prova per il prodotto rappresentato.
Domande frequenti
Una targhetta di calibrazione stabilisce la tracciabilità della misurazione?
No. Identifica una parte delle prove dello stato dell'attrezzatura. Il risultato specifico necessita ancora di un metodo adeguato, di una catena di calibrazione e di una base di incertezza.
Una calibrazione di tensione può dimostrare un risultato di resistenza di contatto?
Non automaticamente. Rivedere il metodo di misurazione effettivo, le funzioni dello strumento, l'intervallo e le prove di supporto per la quantità riportata.
L'accreditamento del laboratorio approva il contattore?
No. L'accreditamento riguarda le attività di laboratorio definite e la competenza. L'approvazione del prodotto e l'accettazione dell'applicazione richiedono proprie prove e decisioni.
Ogni strumento dovrebbe essere calibrato una volta all'anno?
Non esiste un intervallo universale fornito da questa guida. Il processo di misurazione responsabile dovrebbe stabilire e giustificare gli intervalli per l'attrezzatura e l'uso previsto.
Documentazione del prodotto e guide complementari
Discuss the Riferimento alla costruzione del contattore CZW200A with Sayoon and request current documentation for the exact ordered configuration. Use the Guida alla scelta dei contattori in corrente continua for the separate technical selection process. Complementary documents include Come esaminare una relazione di prova del contattore DC, Induttanza della bobina del contattore DC: condizioni di misurazione e interpretazione.
Riferimenti principali e ambito
The official sources support the document and management concepts discussed above. Their jurisdiction and publication context remain distinct. They do not certify or endorse the pictured product.





