Los requisitos del PPAP para los contactores de DC deben acordarse con el cliente automotriz antes de enviar muestras o documentos de producción. Defina la configuración exacta del contactor, el registro de diseño aprobado, el proceso de producción, el paquete de evidencia y la autoridad de homologación. El PPAP vincula la capacidad de producción a los requisitos del cliente; no establece de forma independiente la clasificación de interrupción de DC ni homologa un contactor para cada aplicación del vehículo. Pregunte qué nivel de presentación de documentos, requisitos específicos del cliente y reglas de notificación de cambios se aplican. Mantenga separados los documentos de calificación técnica, evidencia normativa o de certificación y la homologación de piezas de producción para evitar que una carpeta completa de documentos se confunda con una liberación de aplicación sin restricciones.
Comienza por el proceso de aprobación del cliente
El cliente automotriz determina el proceso de homologación aplicable y sus condiciones específicas del proyecto. Obtenga los requisitos actuales a través del contacto autorizado del cliente en lugar de copiar una lista de verificación en Internet. Determine si el cliente utiliza el AIAG PPAP, otro marco de homologación de piezas de producción, o un proceso adaptado a sus necesidades. Registre la edición del documento, el nivel de presentación requerido, el ámbito del sitio y la pieza, el momento de presentación y la persona que puede aceptar el paquete. La homologación previa de un proveedor para otro cliente es una experiencia útil, pero no valida su código de pedido.
Utiliza el Información manual de AIAG PPAP Como referencia básica. La visión general pública describe el propósito; obtenga los manuales y documentos del cliente aplicables para obtener los requisitos detallados. Esta guía organiza las preguntas prácticas para la compra de un contactor y no reproduce el manual, prescribe cantidades de muestra universales ni reemplaza la decisión de aprobación del cliente. Resuelva las dudas sobre la aplicabilidad antes de que los equipos de compra consideren un pedido como aceptado.
Congela la configuración del contactor y los datos de entrada de la aplicación
Defina el número completo de la pieza, la opción de bobina, el arreglo de los contactos, la orientación de los terminales, los detalles de montaje y cualquier supresión o control electrónico incluidos. Encadene esos detalles en un dibujo y una revisión controlados. Un nombre familiar o una corriente nominal no son suficientes cuando las variantes difieren en el comportamiento de la bobina, los contactos auxiliares o la construcción del circuito principal. Declara qué parte controla el diseño y qué proveedores requieren la revisión del cliente. Mantenga la descripción de pedido consistente en todas las órdenes de compra, dibujos, muestras y informes de prueba.
Defina por separado la carga de CC prevista, el suministro de control, el entorno de instalación y las condiciones relevantes del equipo. Estas entradas permiten a la ingeniería identificar los requisitos necesarios para la homologación de la aplicación. No se debe asumir que un paquete de homologación de producción incluya todos los ensayos de conmutación de alta energía necesarios. Si falta una calificación, una declaración de materiales o un informe de homologación, debe registrar esta ausencia explícitamente en lugar de ocultarla en una declaración genérica de finalización del PPAP.
Conecte el flujo de proceso, la revisión de riesgos y el plan de control
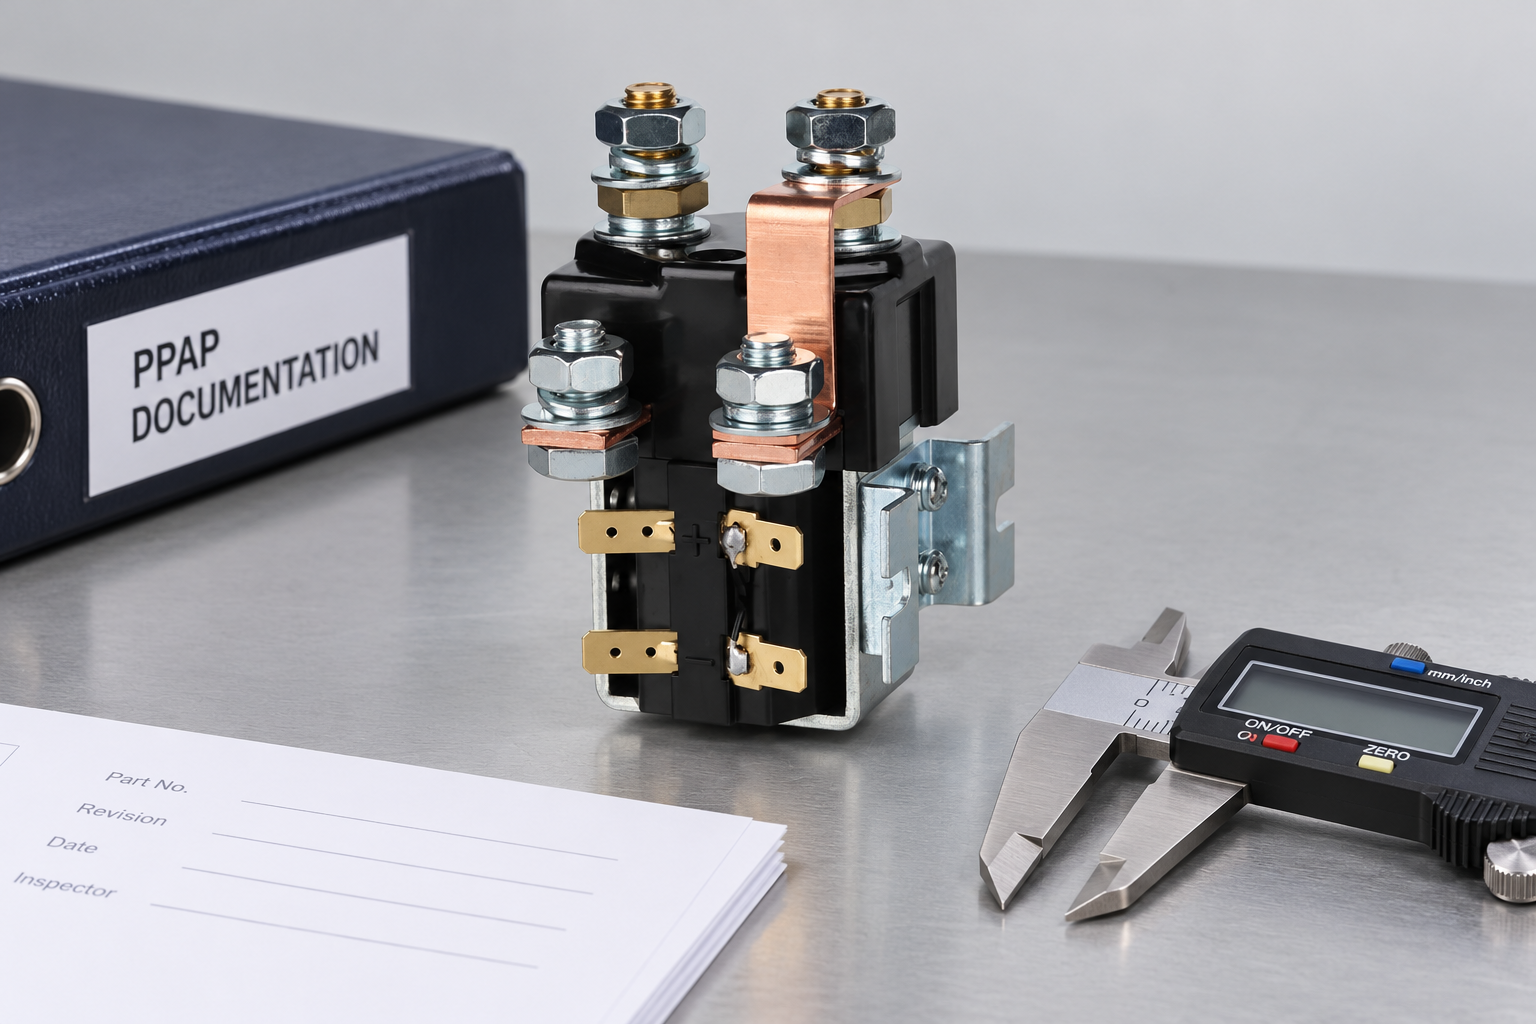
Siga la ruta de producción propuesta desde la recepción hasta la puesta en marcha, inspección, pruebas y envío. Identifique los pasos que pueden afectar las características del contactor controladas por el dibujo. Ejemplos pueden incluir la identificación de variantes, el montaje de los terminales, la selección de la bobina y la configuración final del contacto. El proceso real del proveedor determina qué debe incluirse en la revisión; las fotografías por sí solas no pueden establecer sus controles. Pregunte cómo los procesos externalizados y los componentes adquiridos permanecen vinculados a la ruta aprobada.
La revisión de los riesgos del proceso debe informar el plan de control y las decisiones de respuesta. Un control que solo existe en una presentación no es prueba de que la producción lo utilice. Compare los documentos con las instrucciones y los registros de la operación correspondiente. Si una característica requiere un control especial, acuerde su designación y método con el cliente. No invente un símbolo de característica especial ni una clasificación de gravedad universal simplemente porque la componente se utiliza en un sistema de baterías.
Utilice una matriz de presentación de pruebas para evitar la fragmentación de la información
La siguiente matriz cualitativa es una ayuda para la planificación. No es la lista oficial de elementos del PPAP y no establece qué documentos deben ser presentados en lugar de conservados. Confirme la aplicabilidad y los requisitos de presentación con el cliente. Dedique a cada elemento de evidencia un campo para el propietario, la revisión y la pregunta sin resolver para que los revisores puedan distinguir un resultado aceptado de una solicitud incompleta.
| Verificar | Documentación requerida | Decisión o acta |
|---|---|---|
| Identidad de diseño | Disposición de dibujo aprobada, número de pieza y versión | Confirma que las muestras y todos los informes describen la misma configuración. |
| Ruta de producción | Flujo de proceso y alcance de fabricación aprobado | Compruebe que se incluyan los pasos externos y la inspección final. |
| Riesgo y control | Plan de revisión y control del riesgo de procesos aplicable | Conectar los riesgos identificados con los controles y las decisiones de reacción. |
| Medidas | Resultados dimensionales y evidencia del sistema de medición | Examinar la idoneidad del instrumento, la metodología y la identidad de los resultados. |
| Desempeño | Evidencia de pruebas de material y funcionalidad aplicables | Desconecte los controles de rutina de producción de la calificación de la aplicación. |
| Representación de la producción | Ejemplos de producción y registros de ejecución acordados con el cliente | Demostrar dónde, cómo y con qué proceso aprobado se elaboraron las muestras. |
| Estado de liberación | Decisión del cliente y registro de la documentación requerida | Registra el estado completo, interino o rechazado utilizando la terminología real del cliente. |
Haga que la evidencia dimensional sea rastreable hasta el dibujo
Enumerar de forma controlada las características del dibujo y vincular cada resultado con la unidad, método y revisión del dibujo inspeccionados. Registrar las unidades y la tolerancia aplicable en lugar de proporcionar un documento de medición sin etiquetas. Incluir los interfaces de montaje y terminales prácticos cuando el dibujo del cliente los requiera. En los casos en que una característica no pueda medirse con el método propuesto, resolver el método antes de reportar un resultado. Un producto visualmente similar no sustituye a la evidencia dimensional.
La guía de trazabilidad metrológica de NIST distingue un resultado de medición validado de una afirmación general sobre el equipo. Tenga en cuenta el método, la relación de calibración y la incertidumbre relevantes para la decisión de aceptación. Un adhesivo de calibración por sí solo no indica que un dispositivo o instrumento puede cumplir la tolerancia requerida. Mantenga la aceptación del sistema de medición bajo el proceso aplicable del cliente y no afirme que el NIST aprueba el contactor o al proveedor.
Mantenga las pruebas de rendimiento dentro de su ámbito real
Enumere los requisitos funcionales que el cliente espera que la prueba cubra. Para un contactor que realiza tareas de carga, interrupción, funcionamiento de las bobinas, aislamiento, comportamiento mecánico y condiciones ambientales, pueden ser necesarias diferentes metodologías y informes. Su aplicabilidad depende del diseño y del proyecto aprobados. Pregunte qué informes son prueba de la cualificación y qué comprobaciones se realizan rutinariamente durante la producción. Un resultado de continuidad de baja energía no puede demostrar una capacidad de desconexión de CA de alta energía.
Revisar la variante exacta probada, la configuración, las condiciones, los criterios de aceptación y la versión revisada del informe. Explicar cualquier argumento de extrapolación o similitud de la familia y obtener la aceptación técnica cuando sea necesario. No renombrar un certificado o resumen de prueba no relacionado como una aprobación completa de la solicitud. Si un proveedor solo puede proporcionar evidencia parcial, mantener visible la limitación y definir el trabajo adicional antes de la decisión de liberación. Esto protege tanto a la adquisición como a la ingeniería de interpretaciones conflictivas del mismo archivo.
Demostrar que las muestras presentadas representan la producción
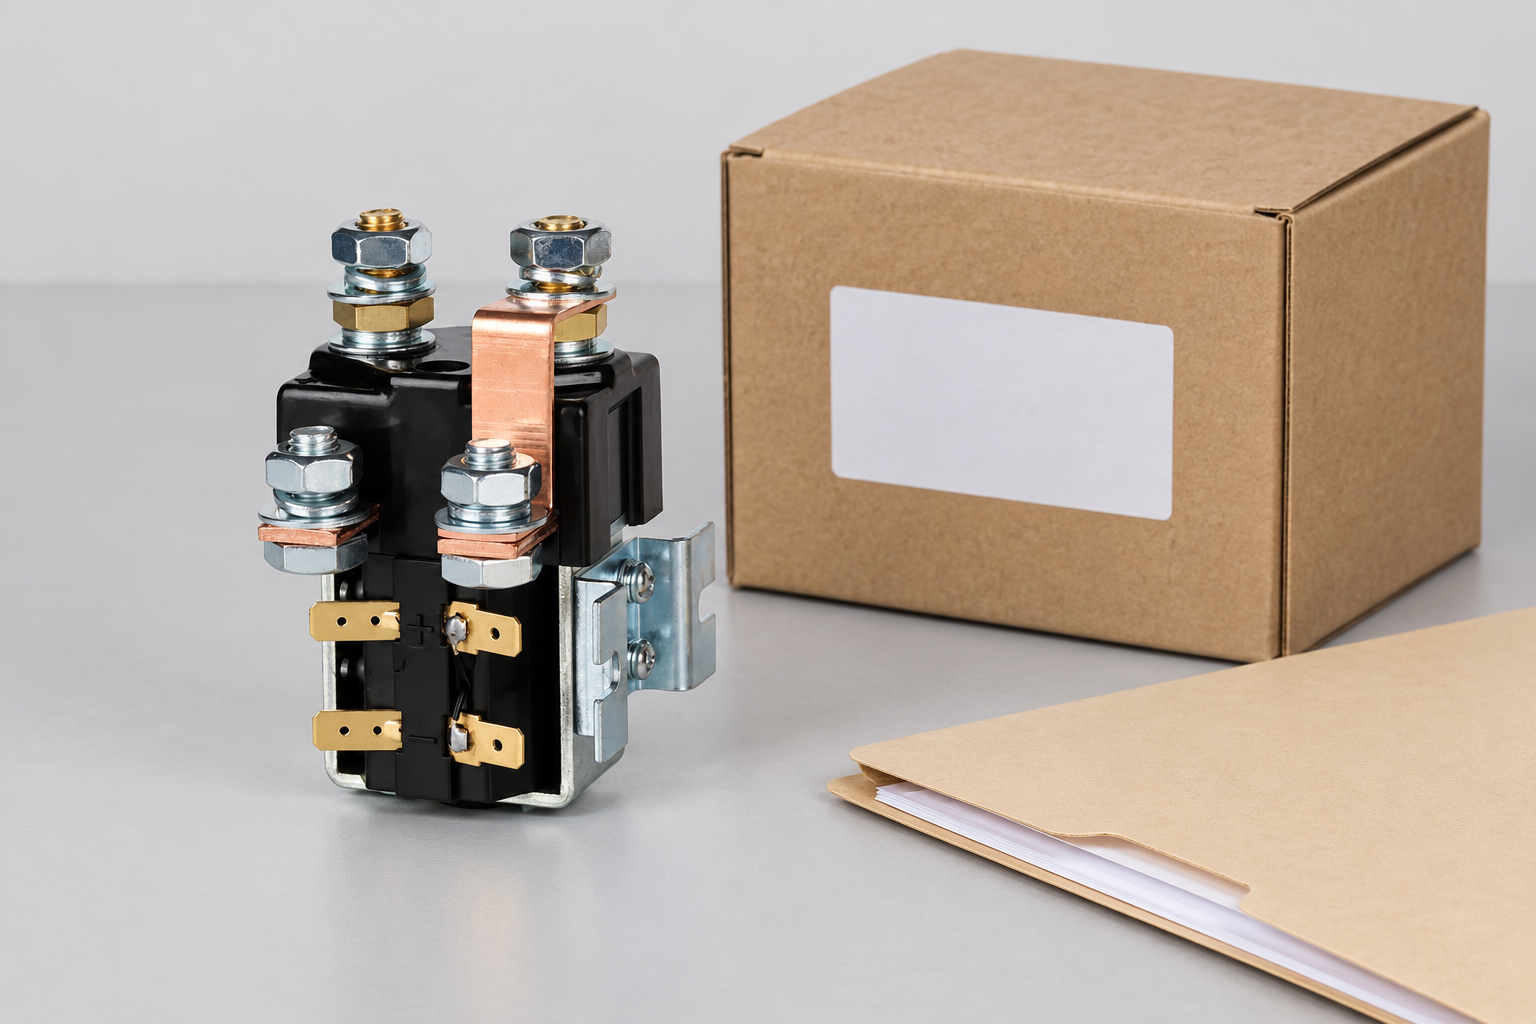
Considere cómo las muestras deben representar el proceso de producción previsto, incluyendo el lugar de fabricación, los equipos, el material y las condiciones relevantes del proceso. Identifique cualquier método de prototipado o sustitución temporal. Las muestras realizadas de una manera diferente pueden servir para aprender sobre el diseño, sin representar el proceso propuesto para la producción habitual. Conservar su identidad para que una fotografía atractiva de la muestra no se considere prueba de la preparación para la producción.
Siga los requisitos del cliente en cuanto a cantidades, condiciones de procesamiento, pruebas de capacidad y plazos de presentación. Esta guía no prescribe una duración de proceso universal, número de muestras ni límites de capacidad. Si la producción aún no puede cumplir las condiciones acordadas, informe sobre la diferencia y solicite una disposición autorizada. Guarde las muestras retenidas, los registros asociados y las unidades presentadas conectadas mediante identificadores. Guía de trazabilidad de lotes de producción explica cómo conservar esos enlaces después de que el stock se divida o se envíe.
Separar el estado de aprobación del permiso de envío
Registre la decisión real del cliente y su alcance, incluidos el número de pieza, la versión, el lugar de instalación y cualquier restricción. Un paquete enviado a un portal no se aprueba necesariamente. Una aprobación preliminar, siempre que el cliente lo permita, puede tener condiciones de cantidad, tiempo o acción correctiva. La adquisición y la producción necesitan el mismo estado visible para que un documento no resuelto no desaparezca cuando la urgencia de la situación sea mayor.
Asigne propietarios a los temas abiertos y especifique qué evidencia cerrará los mismos. Conservar la presentación original, las revisiones posteriores y las respuestas del cliente en lugar de sobrescribir la historia con un único estado verde. Si existe una desviación técnica o una autorización para envío temporal, vinculela al registro de aprobación y revise su límite de forma independiente. No presente una declaración genérica del proveedor como autorización para la producción en serie.
Los cambios de control se producen después de la aprobación inicial
Considere qué cambios de producto, proceso, ubicación, herramienta o fuente requieren notificación y qué requieren una nueva presentación o disposición del cliente. Aplique las reglas reales del cliente en lugar de asumir que cada cambio es idéntico. Un proveedor puede parecer inalterado mientras cambia su variante de bobina, material de contacto, disposición de terminales o ruta de producción aprobada. Pregunte cómo identifica el proveedor el límite efectivo de lotes y evita que configuraciones mixtas no aprobadas ingresen en un envío.
Mantenga un historial de revisiones que vincule la construcción aprobada anteriormente con el cambio propuesto y sus pruebas. Revise los efectos en los controles de producción y la calificación de la aplicación. Una nueva decisión de aprobación de la producción no resuelve automáticamente todas las dudas técnicas. Lista de verificación de auditoría del fabricante Ayuda a comprobar si el proceso de control de documentos llega al banco de pruebas, mientras que el Guía de validación de muestras aborda la versión técnica separada.
Pregúntale a Sayoon qué respuesta tiene sobre la evidencia.
El ilustrado Contactor de CC SPDT CZWH100A-T Es una referencia constructiva, no una declaración de homologación automotriz, capacidad de PPAP o aprobación del cliente. Antes de seleccionarla para un proyecto de vehículo, proporcione la configuración, las obligaciones y las expectativas de aprobación del cliente requeridas. Pregunte qué documentos y registros de producción pueden ser proporcionados para ese pedido específico e identifique cualquier elemento que no esté disponible.
Utiliza el Centro de selección de contactores DC Organizar la entrada de solicitudes. Envíe los requisitos de aprobación del cliente junto con la solicitud de oferta, junto con los propietarios de los documentos, el momento y las preguntas técnicas no resueltas. Mantenga una distinción clara entre la capacidad del proveedor para responder a una consulta y el paquete de producción formalmente aceptado. El resultado útil es una decisión de liberación verificable respaldada por pruebas correspondientes, en lugar de una carpeta cuyos nombres de archivo solo parecen una lista de verificación.
Vídeo educativo: Entender el sistema de contacto
La explicación del técnico eléctrico U a continuación explica cómo funciona la bobina y los contactos del contactor. Úsela para comprender la distinción entre los circuitos de control y los circuitos principales antes de leer el dibujo de inspección. Proporciona información general, en lugar de un procedimiento de prueba o la homologación del modelo ilustrado de Sayoon.
Consulte la explicación educativa del Electrician U.
Preguntas frecuentes
¿La homologación de PPAP establece una clasificación de ruptura de DC?
No. La homologación de la parte de producción y la calificación de la solicitud tienen ámbitos de aplicación diferentes. Verifique el deber de interrupción exacto mediante pruebas técnicas aplicables.
¿Es obligatorio presentar un solo nivel de PPAP para cada contactor?
No. Confirme el nivel requerido, la aplicabilidad y las condiciones específicas del cliente con el contacto autorizado del cliente.
¿Pueden las muestras de prototipos representar automáticamente la producción normal?
No. Identifique el proceso de muestreo y cualquier diferencia con la ruta de producción prevista, luego obtenga la disposición requerida por el cliente.
¿Una fotografía de un producto prueba la homologación automotriz?
No. Una fotografía identifica la construcción visible. La idoneidad para uso automotriz y la homologación de producción requieren documentos correspondientes y decisiones autorizadas.