Le esigenze del PPAP per i contattori DC devono essere concordate con il cliente automobilistico prima della presentazione dei campioni o dei documenti di produzione. Definire la configurazione esatta del contattore, il record di progettazione approvato, il processo di produzione, il pacchetto di prove e l’autorità di approvazione. Il PPAP collega la capacità di produzione ai requisiti del cliente; non stabilisce autonomamente la classificazione di interruzione per contattore o approva un contattore per ogni applicazione del veicolo. Chiedere quali livelli di presentazione, requisiti specifici del cliente e regole di notifica dei cambiamenti sono applicabili. Tenere distinti la qualifica ingegneristica, le prove normative o di certificazione e l’approvazione delle parti di produzione per evitare che un unico documento venga confuso con una rilascio dell’applicazione senza restrizioni.
Partiamo dalla strada per l’approvazione del cliente
Il cliente automotive determina il processo di approvazione applicabile e le condizioni specifiche del progetto. Ottiene le attuali esigenze tramite il contatto autorizzato del cliente anziché copiare una checklist online. Valida se il cliente utilizza l’AIAG PPAP, un altro framework di approvazione per parti di produzione, o un processo su misura. Registra l’edizione del documento, il livello di presentazione richiesto, l’area e l’ambito della parte, il momento di presentazione e la persona che può accettare il pacchetto. L’approvazione precedente del fornitore per un altro cliente è un’esperienza utile, ma non approva il codice di ordine del cliente.
Usa il Informazioni manuali AIAG PPAP come riferimento di riferimento primario. L’elenco pubblico descrive lo scopo; è possibile ottenere i manuali e i documenti dei clienti pertinenti per conoscere i requisiti dettagliati. Questa guida fornisce informazioni pratiche per l’acquisto di un contattore e non riproduce il manuale, non prescrive quantità standardizzate o sostituisce la decisione di approvazione del cliente. È necessario verificare la possibilità di applicazione prima di procedere all’acquisto, poiché i team che trattano una richiesta come accettata devono verificare la sua validità.
Congelare la configurazione del contattore e le uscite di applicazione
Definisci il numero completo della parte, l’opzione della bobina, l’allineamento dei contatti, l’orientamento dei terminali, i dettagli di montaggio e qualsiasi sistema di soppressione o controllo elettronico inclusi. Riferisci questi dettagli a un disegno e a una revisione controllate. Un nome familiare o una corrente nominale non sono sufficienti quando le varianti differiscono nel comportamento della bobina, nei contatti ausiliari o nella costruzione del circuito principale. Indica chi controlla la progettazione e quali modifiche del fornitore richiedono l’approvazione del cliente. Mantieni la descrizione dell’ordine coerente tra gli ordini di acquisto, i disegni, i campioni e i rapporti di prova.
Definire separatamente il carico CC previsto, l’alimentazione di controllo, l’ambiente di installazione e le condizioni relative all’attrezzatura. Questi input consentono all’ingegneria di identificare le prove necessarie per la qualificazione dell’applicazione. Non si deve presumere che un pacchetto di approvazione per la produzione contenga tutti i test di commutazione ad alta energia necessari. Se manca una valutazione, una dichiarazione sui materiali o un rapporto di qualificazione, registrare tale mancanza esplicitamente anziché nasconderla all’interno di una dichiarazione generica di completamento del PPAP.
Connettere il flusso di lavoro, la revisione dei rischi e il piano di controllo
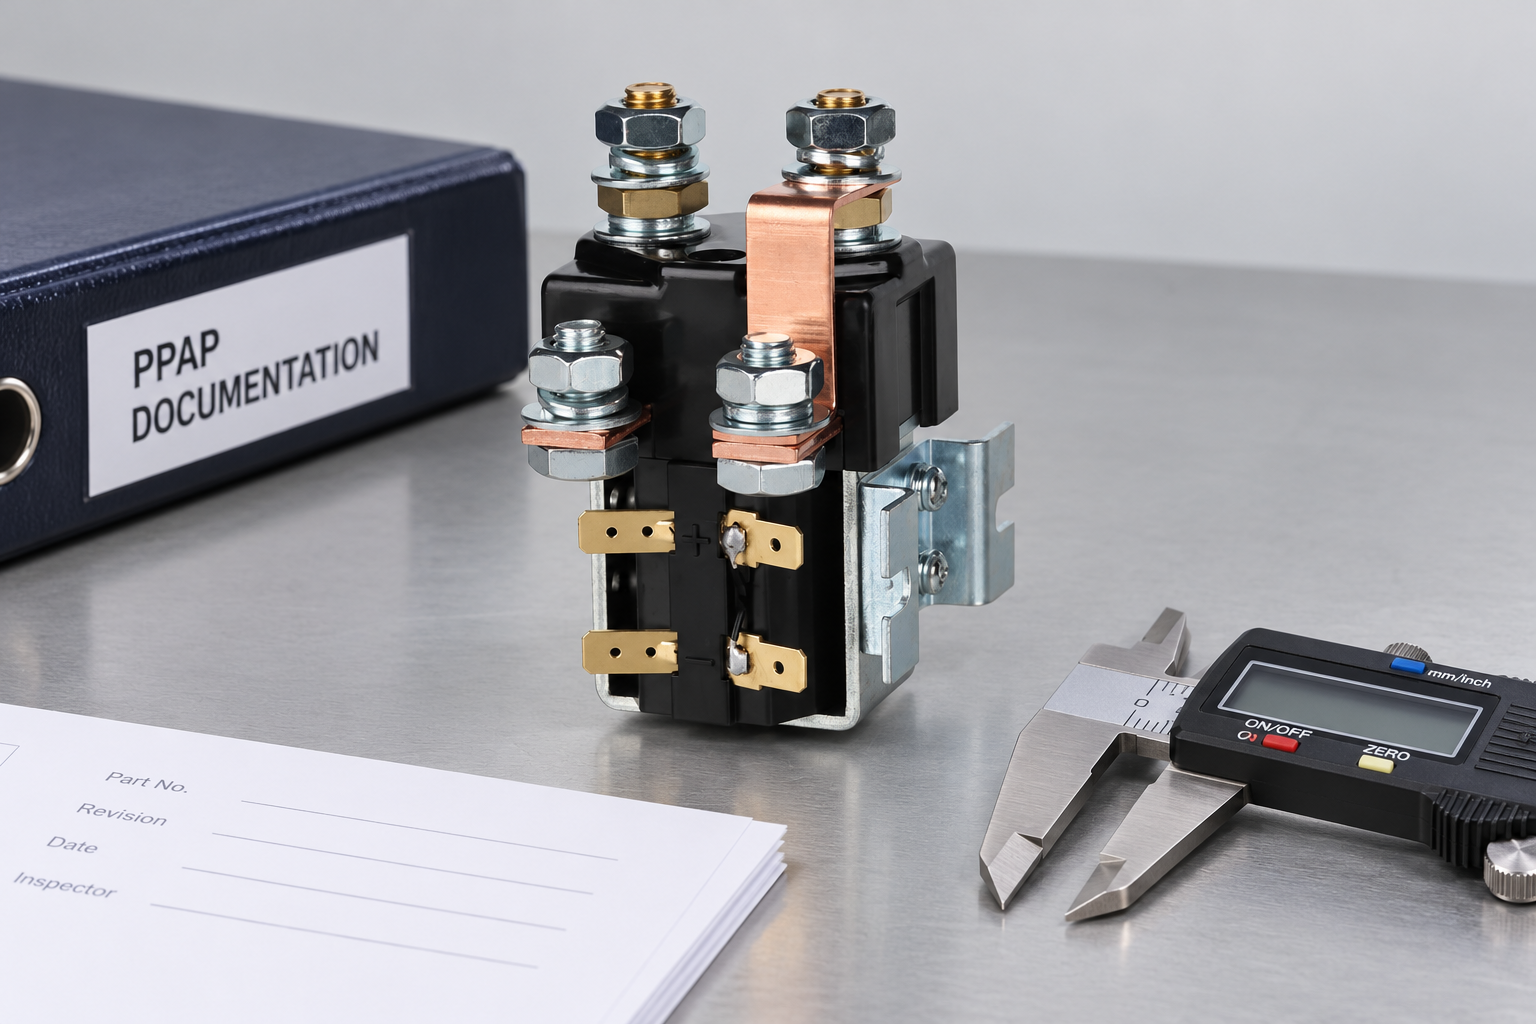
Seguire la procedura di produzione proposta, che va dalla ricezione fino all’assemblaggio, alla ispezione, ai test e alla spedizione. Identificare le fasi che possono influire sulle caratteristiche del contattore controllate dal disegno. Gli esempi possono includere l’identificazione delle varianti, l’assemblaggio dei terminali, la selezione della bobina e la configurazione finale del contatto. Il processo reale del fornitore determina cosa deve essere incluso nel processo di revisione; le fotografie da sole non possono stabilire i relativi controlli. Chiedete come le operazioni esternalizzate e i componenti acquistati rimangano legati alla procedura approvata.
La revisione dei rischi del processo dovrebbe informare il piano di controllo e le decisioni di risposta. Un controllo che esiste solo in forma di presentazione non è una prova che la produzione lo utilizzi. Confrontate i documenti con le istruzioni e i registri della relativa operazione. Se una caratteristica richiede un controllo speciale, concordate la sua designazione e il metodo con il cliente. Non inventate un simbolo speciale per caratterizzare una caratteristica o una classificazione della gravità universale semplicemente perché la componente viene utilizzata in un sistema di batterie.
Utilizzare una matrice di invio per evitare prove disconnesse
La seguente matrice qualitativa è una guida di pianificazione. Non rappresenta l’elenco ufficiale degli elementi del PPAP e non stabilisce quali documenti devono essere presentati o meno. Confermate l’applicabilità e i requisiti di presentazione con il cliente. Dotate ogni elemento di prova di un campo proprietario, di revisione e di domande non risolte, così da consentire ai revisori di distinguere un risultato accettato da una richiesta incompleta.
| Controlla | Documenti richiesti | Decisione o documento |
|---|---|---|
| Identità del design | Disegno approvato, numero di parte e revisione | Le prove e tutti i rapporti confermano la stessa configurazione. |
| Percorso produttivo | Flusso di processo e ambito di produzione approvato | Verificare che siano inclusi i passaggi esternalizzati e l’ispezione finale. |
| Rischio e controllo | Piano di revisione e controllo dei rischi processuali applicabili | Connettere i rischi identificati ai controlli e alle decisioni di risposta. |
| Misurazioni | Risultati dimensionali e prove relative ai sistemi di misura | Valutare la idoneità dell'strumento, la metodologia e l'identità dei risultati. |
| Prestazioni | Documenti comprovanti la validità del materiale e dei test funzionali | Separare i controlli di routine della produzione dai test di qualificazione applicativi. |
| Reprezantazione della produzione | Contratti di produzione e registri delle fasi di esecuzione concordati con il cliente | Mostrare dove, come e con quale processo approvato sono state realizzate le prove. |
| Status di rilascio | Decisione del cliente e documentazione richiesta per la presentazione | Registrare lo stato completo, intermedio o respinto utilizzando la terminologia effettiva del cliente. |
Rendere le prove dimensionali tracciabili nel disegno
Numeri in modo controllato le caratteristiche del disegno e colleghile alle unità, metodi e revisioni dei disegni controllati. Registra le unità e la tolleranza applicabile invece di fornire un foglio di misure non etichettato. Include le interfacce pratiche di montaggio e di terminale quando il disegno del cliente lo richiede. Quando una caratteristica non può essere misurata con il metodo proposto, risolvi il metodo prima di riportare un risultato. Un prodotto visualmente simile non è un sostituto delle prove dimensionali.
Le linee guida NIST sulla tracciabilità metrologica distinge un risultato di misura supportato da una affermazione generale sull’apparecchiatura. Considerare il metodo, la relazione di calibrazione e l’incertezza rilevanti per la decisione di accettazione. Un adesivo di calibrazione da solo non dimostra che un dispositivo o uno strumento possa raggiungere la tolleranza richiesta. Tenere sotto controllo l’accettazione del sistema di misura secondo la procedura applicabile del cliente e evitare di affermare che il NIST approvi il contattore o il fornitore.
Mantenere le prove delle prestazioni entro il loro ambito reale
Elenca le esigenze funzionali che il cliente si aspetta che la prova possa soddisfare. Per un contattore che deve operare in condizioni di servizio continuo, interruzione di servizio, funzionamento della bobina, isolamento, comportamento meccanico e condizioni ambientali potrebbero essere necessarie metodologie e rapporti diversi. La loro applicabilità dipende dal progetto approvato e dal progetto di costruzione. Domanda quali rapporti sono la prova di conformità e quali verifiche vengono eseguite regolarmente durante la produzione. Un risultato di continuità a bassa energia non può dimostrare una capacità di arresto di corrente continua ad alta energia.
Esaminate la variante testata, la configurazione, le condizioni, i criteri di accettazione e la relazione di revisione. Esplichiate qualsiasi argomento relativo all’estrapolazione o alla somiglianza tra famiglie e ottenete l’accettazione ingegneristica, se necessario. Non rinumerate un certificato o un riepilogo di test non correlati come una completa approvazione dell’applicazione. Se un fornitore può fornire solo prove parziali, mantenete visibile il limite e definite i lavori aggiuntivi prima della decisione di rilascio. Ciò protegge sia l’acquisto che l’ingegneria da interpretazioni contrastanti dello stesso file.
Mostrare che i campioni inviati rappresentano la produzione
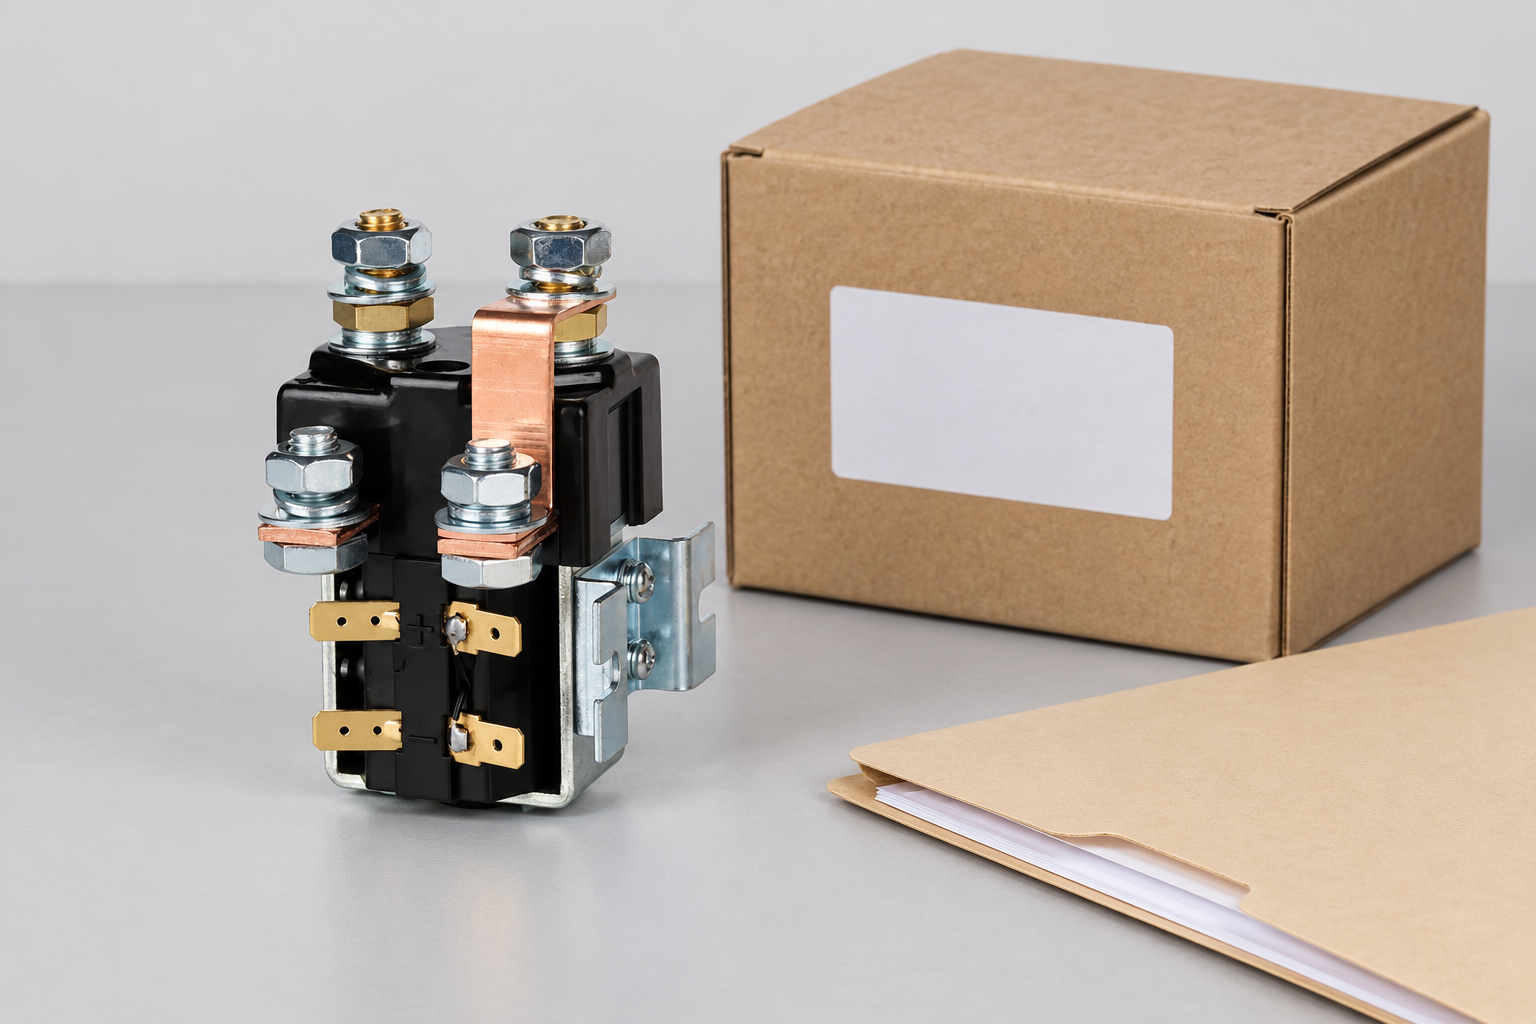
Accertarsi che i campioni rappresentino il processo produttivo previsto, includendo il sito di produzione, gli utensili, le attrezzature, i materiali e le condizioni del processo pertinenti. Identificare qualsiasi metodo di prototipazione o sostituzione temporanea. I campioni realizzati secondo un percorso diverso possono contribuire all’apprendimento del design, senza tuttavia rappresentare il processo proposto per la fornitura normale. Conservare l’identità dei campioni per evitare che una fotografia attraente non venga considerata prova della conformità al processo di produzione.
Seguire le esigenze del cliente in termini di quantità, condizioni di esecuzione, capacità di prova e tempistica di consegna. Questa guida non prescrive una durata d’esecuzione universale, il numero di campioni da analizzare o un limite di capacità. Se la produzione non riesce ancora a soddisfare le condizioni concordate, comunicare la differenza e richiedere una disposizione autorizzata. Conservare i campioni acquisiti, i relativi registri e le unità consegnate con i relativi identificatori. Guida alla tracciabilità dei lotti di produzione spiega come conservare tali collegamenti dopo che il magazzino viene suddiviso o spedito.
Separare lo stato di approvazione dalla possibilità di spedire
Registrate la decisione effettiva del cliente e il suo ambito, includendo il numero di parte, la revisione, il sito e eventuali restrizioni. Un pacchetto caricato su un portale non è necessariamente approvato. Un’approvazione provvisoria, se il cliente lo consente, può comportare condizioni di quantità, tempo o azioni correttive. L’acquisto e la produzione necessitano dello stesso stato visibile, quindi un documento non risolto non deve scomparire quando l’ordine diventa urgente.
Attribuire i proprietari alle richieste aperte e specificare quali prove dovranno chiuderle. Conservare l’originale della richiesta, le successive revisioni e le risposte del cliente anziché sovrascrivere la cronologia con un unico stato verde. Se esiste una deviazione ingegneristica o un permesso per spedizioni temporanee, collegarlo al registro di approvazione e rivedere separatamente i suoi limiti. Non presentare una dichiarazione generica del fornitore come autorizzazione per la produzione in serie.
I cambiamenti di controllo dopo l'approvazione iniziale
Determinare quali modifiche ai prodotti, ai processi, ai siti, ai tool o alle fonti richiedono notifica e quali richiedono una nuova presentazione o una nuova disposizione da parte del cliente. Applicare le regole effettive del cliente anziché presumere che ogni cambiamento sia identico. Un fornitore può sembrare invariato mentre cambia la variante della bobina, il materiale del contatto, l’allineamento dei terminali o la procedura di produzione approvata. Chiedete come il fornitore identifica il limite effettivo del lotto e impedisce che configurazioni non approvate vengano inserite nelle spedizioni.
Conservare un registro delle revisioni che colleghi la costruzione precedentemente approvata con il cambiamento proposto e le prove a supporto. Rivedere gli effetti sulle procedure di controllo della produzione e sulla qualificazione dell’applicazione. Una nuova decisione di approvazione della produzione non risolve automaticamente ogni problema tecnico. lista di controllo per l'audit del produttore aiuta a verificare se il processo di controllo dei documenti raggiunge la fase di produzione, mentre Guida per la validazione dei campioni si occupa della release tecnica separata.
Chiedete a Sayoon una risposta dettagliata sulle prove disponibili
L'illustrato Contattore DC SPDT CZWH100A-T Si tratta di una documentazione di tipo costruttivo, non di una dichiarazione di conformità ai requisiti automobilistici, di capacità PPAP o di approvazione da parte del cliente. Prima di selezionarla per un progetto di veicoli, fornire le specifiche di configurazione, le esigenze operative e le aspettative in materia di documentazione del cliente. Chiedere quali documenti e registrazioni di produzione possono essere forniti per l'ordine specifico e identificare eventuali elementi non disponibili.
Usa il Hub di selezione dei contattori DC organizzare le richieste di approvazione da parte del cliente. Insieme alla richiesta di offerta, inviare i requisiti di approvazione del cliente, insieme ai proprietari dei documenti, al relativo timing e alle domande tecniche non ancora risolte. Tenere una chiara distinzione tra la capacità del fornitore di rispondere a una richiesta e il pacchetto di produzione formalmente accettato. L’obiettivo utile è una decisione di rilascio verificabile, supportata da prove coerenti, piuttosto che una cartella i cui nomi dei file assomigliano semplicemente a una checklist.
Video educativo: capire l'organizzazione del contatto
La spiegazione elettrica U di seguito illustra come funziona un circuito di contatto per un contattore. Utilizzatela per comprendere la distinzione tra il circuito di controllo e quello principale prima di leggere il disegno di ispezione. Offre una formazione generale, anziché una procedura di prova o l’approvazione del modello illustrato di Sayoon.
Guarda la spiegazione didattica dell'Elettricista U.
Domande frequenti
L'approvazione del PPAP stabilisce una classificazione di protezione contro la sovratensione?
No. L’approvazione della parte relativa alla produzione e la qualifica per la sua applicazione hanno scopi diversi. Verificare l’esatto ambito di applicazione tramite prove tecniche pertinenti.
È obbligatorio un solo livello di presentazione del PPAP per ogni contattore?
No. Confermate il livello richiesto, l'applicabilità e le condizioni specifiche del cliente presso il contatto clienti autorizzato.
Le prove di prototipo possono rappresentare automaticamente la produzione normale?
No. Identificare il processo di campionatura e qualsiasi differenza rispetto alla linea di produzione prevista, quindi ottenere la disposizione richiesta dal cliente.
La fotografia di un prodotto dimostra l’approvazione da parte dell’industria automobilistica?
No. Una fotografia identifica la presenza di costruzioni visibili. La conformità alle normative automobilistiche e l'approvazione della produzione richiedono documenti e decisioni conformi.